Checklist Thiết Bị Inox Cần Rà Soát Trước Đánh Giá GMP
Checklist thiết bị inox trước đánh giá GMP giúp nhà máy phát hiện sớm các điểm có thể tích bụi, đọng nước, khó làm sạch hoặc không còn phù hợp với mục đích sử dụng. Bàn thao tác, ghế bước qua, tủ, giá treo, xe đẩy và bồn rửa thường được xem là thiết bị phụ trợ, nhưng chúng tiếp xúc trực tiếp với nhân sự, vật tư, bao bì hoặc môi trường sản xuất. Một mối hàn nứt, bánh xe rỉ, khe hở giữ nước hay hồ sơ vệ sinh không đầy đủ đều có thể làm suy yếu trạng thái kiểm soát của khu vực.
Bài viết này dành cho bộ phận QA, kỹ thuật, sản xuất, vệ sinh và mua hàng đang chuẩn bị tự thanh tra, đánh giá nội bộ, tái thẩm định hoặc tiếp đoàn đánh giá GMP. Đây là checklist thực hành để rà soát có hệ thống; không thay thế tiêu chuẩn GMP áp dụng, SOP của nhà máy hay đánh giá rủi ro riêng cho từng dây chuyền.

Nguyên tắc quan trọng: GMP không chỉ nhìn vào mác inox
Inox 304 được dùng phổ biến nhờ khả năng chống ăn mòn, độ bền và bề mặt dễ làm sạch. Một số vị trí có hóa chất, chloride hoặc yêu cầu khắt khe hơn có thể cần inox 316/316L. Tuy nhiên, chọn đúng mác vật liệu mới chỉ là bước đầu. Thiết bị vẫn có thể không phù hợp nếu thiết kế tạo góc chết, khe hở, bề mặt thô, mối hàn không hoàn thiện, chân thiết bị khó vệ sinh hoặc cấu trúc làm nước đọng.
Khi rà soát, nên xem đồng thời bốn lớp kiểm soát:
- Vật liệu: đúng chủng loại, có bằng chứng phù hợp và tương thích hóa chất.
- Thiết kế vệ sinh: dễ tiếp cận, dễ làm sạch, hạn chế khe, hốc và vùng đọng.
- Tình trạng thực tế: không gỉ, nứt, móp, bong, ba via hoặc sửa chữa tạm bợ.
- Hệ thống quản lý: có mã thiết bị, SOP, lịch vệ sinh, bảo trì, kiểm tra và hồ sơ.
Một thiết bị đẹp khi mới lắp đặt chưa đủ. Câu hỏi có giá trị hơn là: sau nhiều chu kỳ vệ sinh và sử dụng, thiết bị có còn ở trạng thái kiểm soát, có thể quan sát đầy đủ và có bằng chứng duy trì hay không?
Checklist nhanh trước khi đi kiểm tra chi tiết
| Nhóm kiểm tra | Câu hỏi cần trả lời | Bằng chứng nên có |
|---|---|---|
| Nhận diện | Thiết bị có mã, vị trí và mục đích sử dụng rõ không? | Danh mục thiết bị, sơ đồ vị trí, nhãn nhận diện |
| Vật liệu | Mác inox và vật liệu phụ có đúng URS không? | CO/CQ hoặc hồ sơ vật liệu theo yêu cầu dự án |
| Bề mặt | Có gỉ, xước sâu, rỗ, móp, ba via hay bám cặn không? | Biên bản kiểm tra, ảnh trước–sau khắc phục |
| Mối hàn | Mối hàn có liên tục, mài hoàn thiện, không nứt và không giữ bẩn? | Tiêu chí nghiệm thu, FAT/SAT hoặc biên bản bàn giao |
| Thiết kế vệ sinh | Có khe, hốc, ống hở, góc khó lau hoặc điểm đọng nước không? | Đánh giá tại chỗ và đánh giá rủi ro |
| Vệ sinh | SOP có bao phủ mặt dưới, bánh xe, ray, bản lề và phụ kiện? | SOP, checklist thực hiện, hồ sơ đào tạo |
| Bảo trì | Các chi tiết mòn, lỏng, hỏng có được phát hiện và xử lý? | Kế hoạch và phiếu bảo trì |
| Thay đổi | Thiết bị đã sửa, di chuyển hoặc đổi công năng chưa? | Hồ sơ thay đổi và đánh giá ảnh hưởng nếu áp dụng |
1. Xác nhận đúng vật liệu và phạm vi sử dụng
Đối chiếu từng thiết bị với URS, bản vẽ được duyệt, báo giá kỹ thuật và hồ sơ bàn giao. Không nên mặc định mọi chi tiết sáng bóng đều là inox 304. Khung, mặt bàn, vít, bản lề, bánh xe, tay nắm và phụ kiện mua ngoài có thể dùng vật liệu khác nhau. Sự khác biệt này cần được biết và đánh giá, đặc biệt tại khu thường xuyên tiếp xúc nước hoặc chất tẩy rửa.
- Kiểm tra mác inox yêu cầu cho bề mặt chính, khung và phụ kiện.
- Đối chiếu hóa chất vệ sinh/khử khuẩn đang sử dụng với khả năng tương thích vật liệu.
- Xác định khu vực nào cần 304, khu vực nào cần 316/316L hoặc vật liệu chuyên dụng.
- Kiểm tra vật liệu phi kim: gioăng, nhựa, cao su, keo, bánh xe và nút bịt.
- Không chấp nhận việc thay vật liệu tại hiện trường mà không được xem xét theo quy trình phù hợp.
Không phải dự án nào cũng cần inox 316 và không phải cứ dùng 316 là thiết bị tự động “đạt GMP”. Chọn vật liệu nên dựa trên môi trường, hóa chất, tần suất vệ sinh, nguy cơ ăn mòn và mức độ tiếp xúc với sản phẩm.
2. Kiểm tra bề mặt: sạch được, quan sát được, duy trì được
Bề mặt inox cần nhẵn, liên tục và phù hợp phương pháp vệ sinh. Hãy quan sát dưới ánh sáng xiên để phát hiện xước sâu, rỗ, cặn khô, dấu ăn mòn và các vùng đánh bóng không đồng đều. Dùng găng sạch hoặc khăn trắng lau thử tại mặt dưới, góc khuất và mép gấp để tìm bụi đen, dầu gia công hoặc cặn hóa chất.
Độ nhám bề mặt nếu có yêu cầu phải được quy định trong URS hoặc tiêu chuẩn kỹ thuật của nhà máy. Không nên áp một con số duy nhất cho mọi thiết bị và mọi khu vực. Điều quan trọng là bề mặt thực tế không giữ bẩn, không gây phát sinh hạt và chịu được chế độ vệ sinh đã xác lập.
3. Rà soát mối hàn, mép gấp và khe tiếp giáp
Mối hàn là điểm thường bộc lộ chất lượng gia công. Kiểm tra hiện tượng cháy màu, rỗ khí, nứt, hàn đính rời rạc, mép sắc hoặc vùng mài lõm. Tại nơi có nguy cơ nước xâm nhập, khe hở giữa các lớp tôn hoặc thanh tăng cứng có thể trở thành vùng khó làm khô và khó quan sát.
Checklist thực tế:
- Mối hàn có liên tục và phù hợp với thiết kế được duyệt?
- Sau mài, bề mặt có nhẵn, không tạo hốc và không còn cạnh sắc?
- Góc trong có thể đưa khăn hoặc dụng cụ vệ sinh tiếp cận?
- Mép gấp có kín, có lỗ hở hoặc đầu tôn sắc?
- Silicone hoặc chất trám có bong, nứt, đổi màu hay tạo bậc giữ bẩn?
- Các vị trí sửa chữa có được hoàn thiện tương đương vùng ban đầu?
Không phải mọi khe đều phải “trám cho kín” bằng keo. Nếu dùng sai loại keo hoặc trám lên bề mặt bẩn, lớp trám có thể bong và che giấu vùng ẩm. Giải pháp phải dựa trên thiết kế vệ sinh và vật liệu phù hợp, không phải sửa chữa mỹ quan.
4. Kiểm tra ống hộp, đầu bịt và kết cấu rỗng
Khung bàn, giá treo và ghế bước qua thường dùng ống hộp hoặc ống tròn. Các đầu ống hở, lỗ khoan không sử dụng và nút nhựa lỏng có thể tích bụi hoặc cho nước lọt vào. Hãy kiểm tra toàn bộ đầu ống, mặt dưới và vị trí bắt vít.
Với kết cấu rỗng, nhà máy cần xác định chủ đích thiết kế: kín hoàn toàn, có phương án thoát, hay có thể tháo để vệ sinh. Tránh trạng thái nửa kín nửa hở khiến nước vào được nhưng không thoát hoặc không quan sát được. Các nắp bịt phải chắc chắn, tương thích hóa chất và không tạo khe khó làm sạch.
5. Chân thiết bị, chân tăng chỉnh và điểm tiếp xúc sàn
Khoảng cách giữa thiết bị và sàn phải cho phép vệ sinh, hoặc thiết bị phải được lắp kín theo thiết kế đã duyệt. Chân tăng chỉnh lộ ren dài, đế cao su nứt hoặc chân nghiêng có thể tích bẩn và ảnh hưởng độ ổn định. Với thiết bị kê sát tường, cần kiểm tra khoảng hở có đủ để làm sạch hay trở thành khe chết.
- Thiết bị có cân bằng và chịu tải ổn định?
- Đầu ren, bulông và đai ốc có gỉ hoặc bám cặn?
- Đế chân có nguyên vẹn, không nứt và không để lại vệt trên sàn?
- Khoảng hở sàn/tường có phù hợp dụng cụ vệ sinh?
- Thiết bị cố định có mối nối với sàn/tường nguyên vẹn?
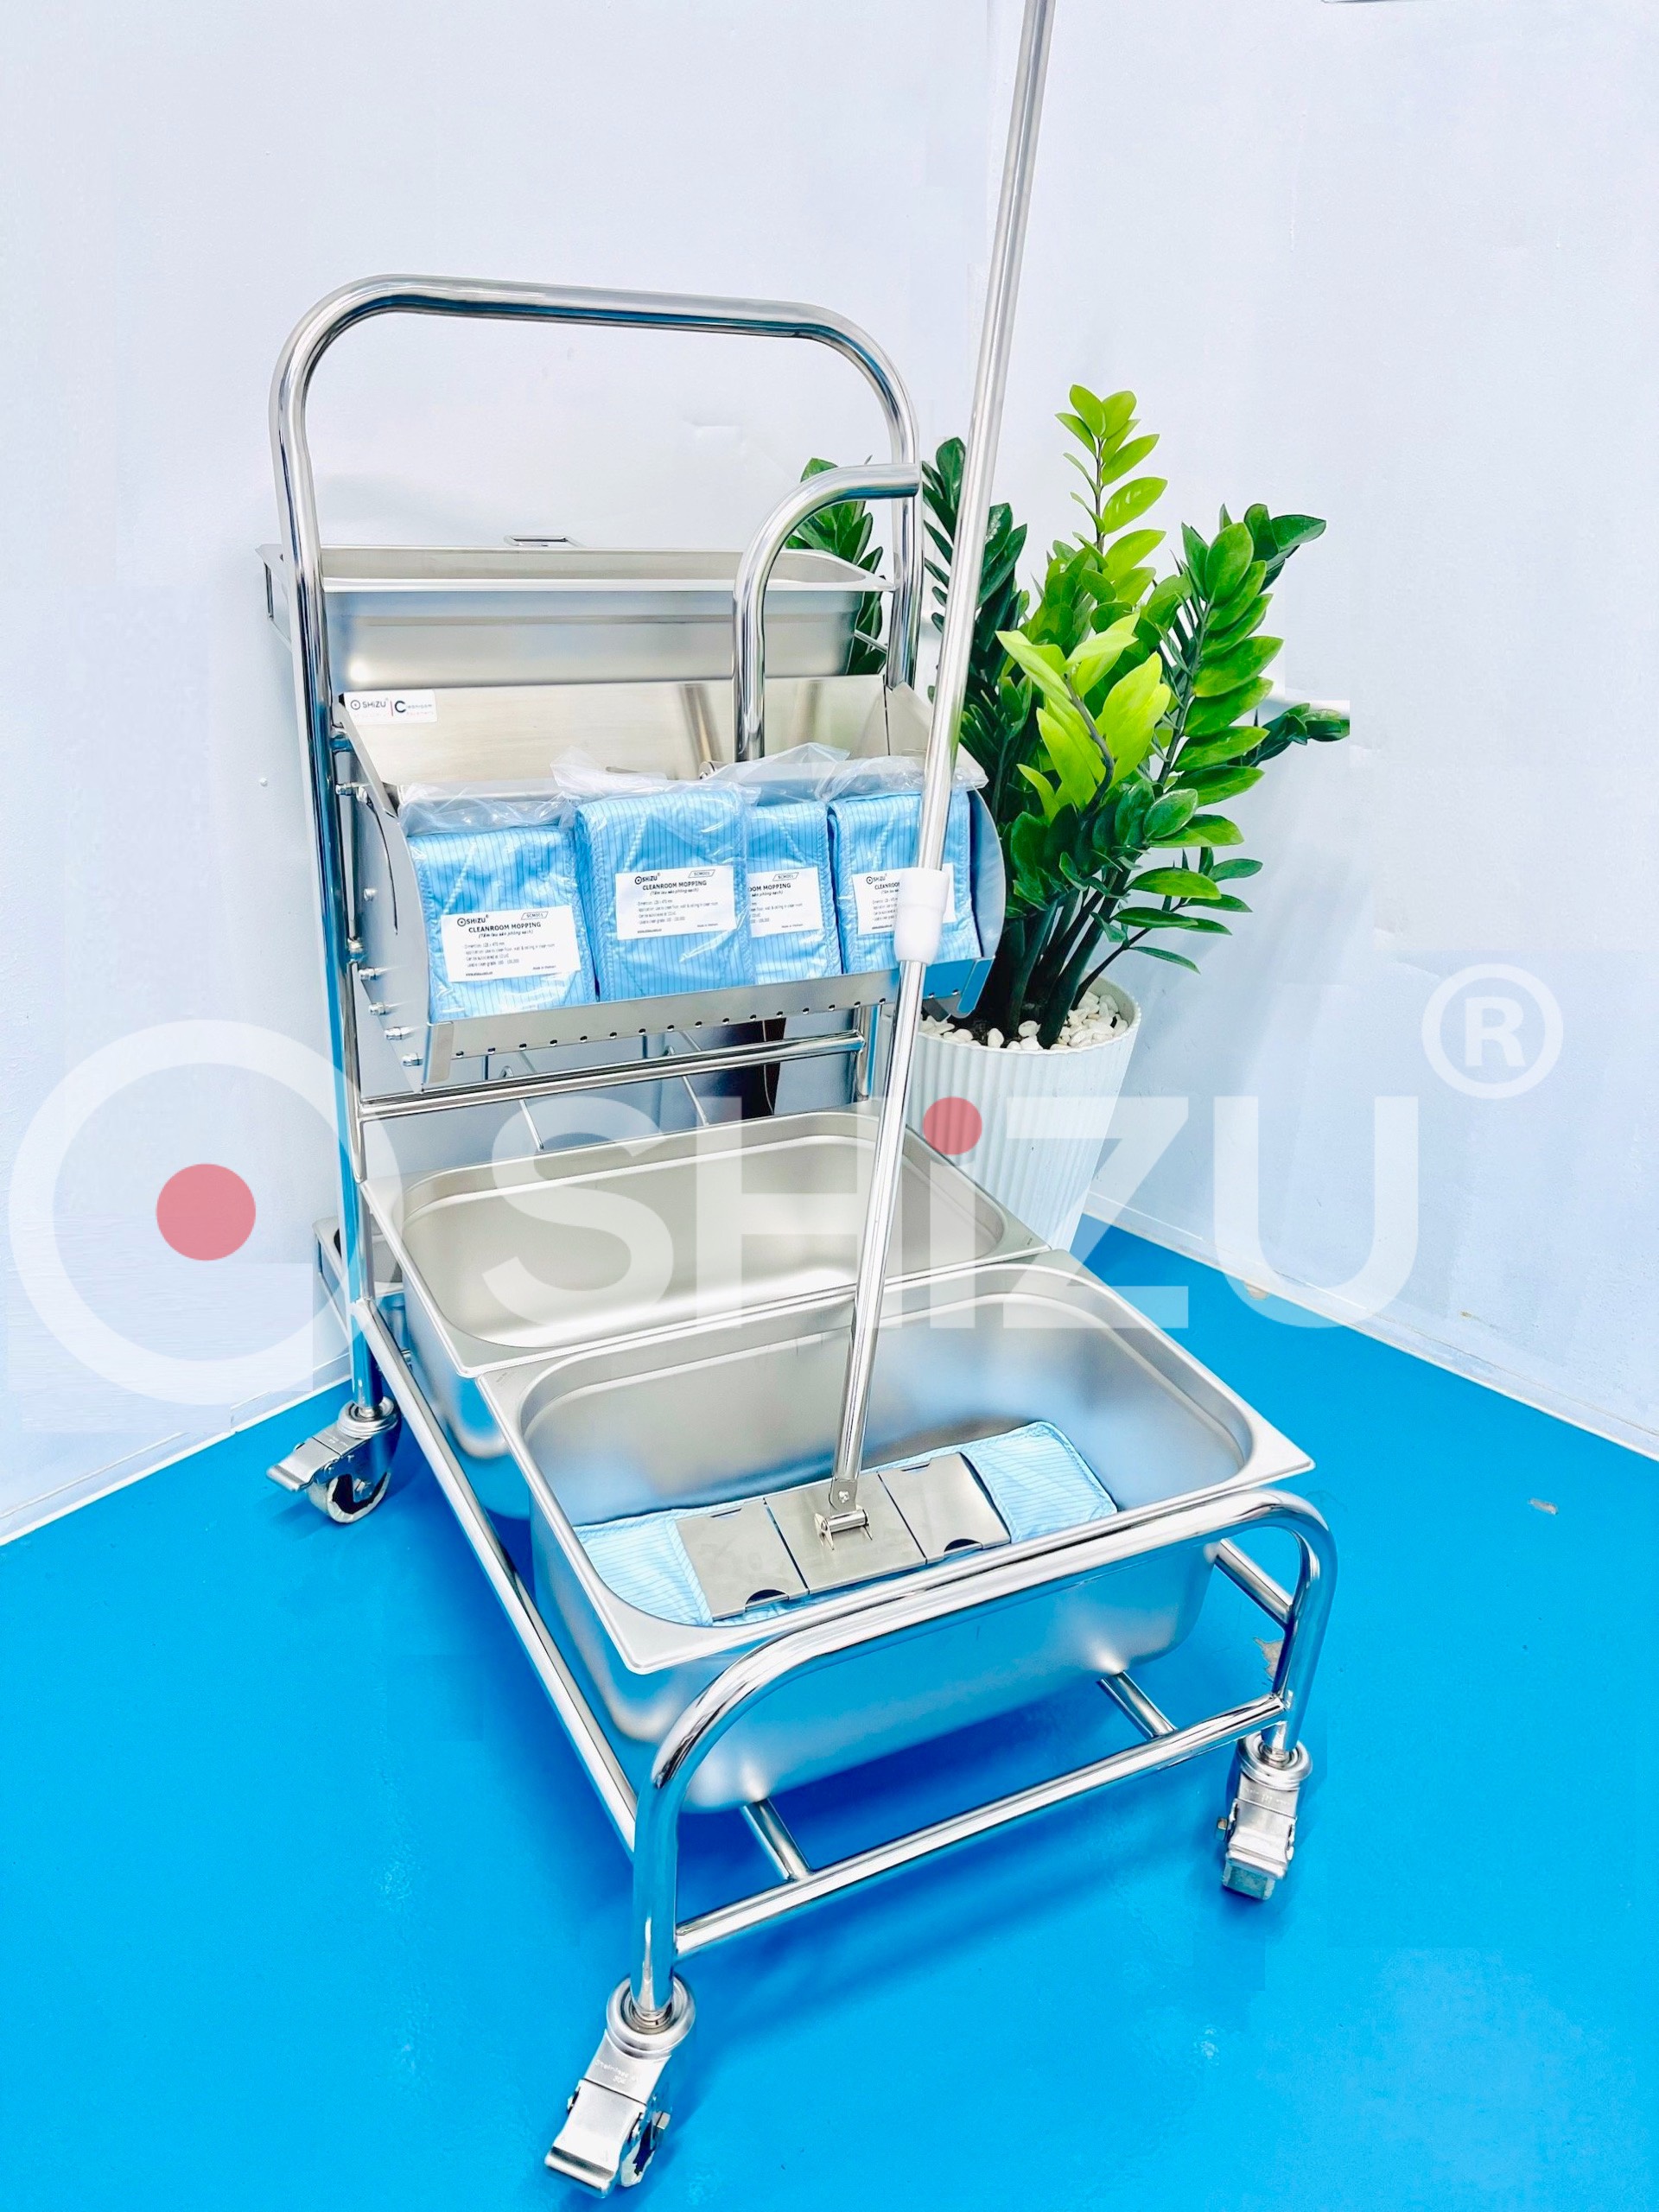
6. Bánh xe và xe đẩy: kiểm tra cả phần thường bị bỏ quên
Xe đẩy di chuyển qua nhiều khu vực nên cần được quản lý theo luồng. Kiểm tra mặt kệ, tay đẩy, góc khung, bánh xe, càng bánh, ổ bi, phanh và mặt dưới. Tóc, sợi, bụi và cặn thường quấn quanh trục bánh; khung thép mạ có thể gỉ sau nhiều chu kỳ lau ướt.
Cần xác định xe dùng riêng cho khu vực nào, có mã màu hoặc nhãn nhận diện không, có quy trình làm sạch trước khi chuyển vùng không và tải trọng tối đa là bao nhiêu. Nếu xe đi qua pass box hoặc buồng hấp, kích thước, vật liệu bánh và khả năng chịu nhiệt phải phù hợp điều kiện sử dụng.

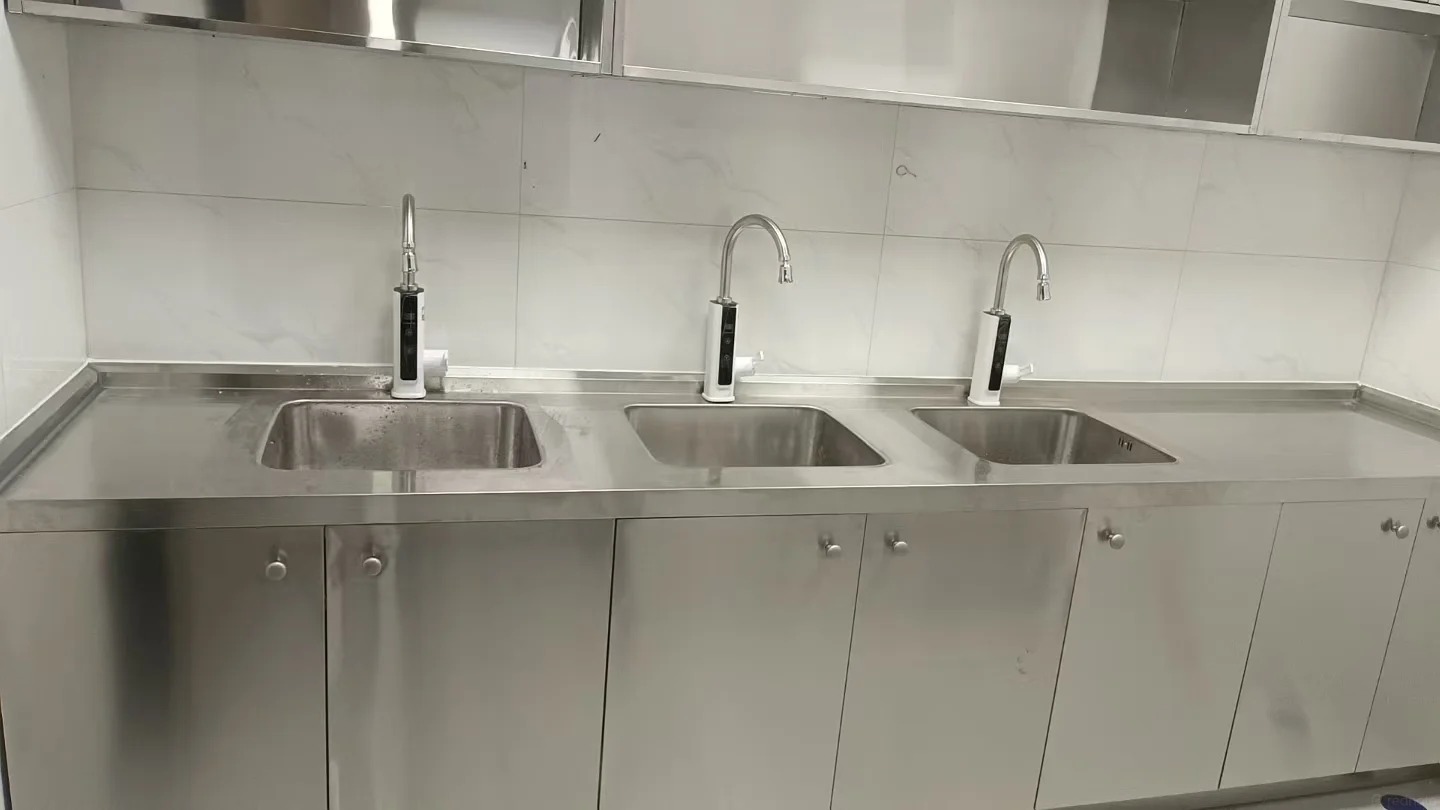
7. Bồn rửa và thiết bị có nước: ưu tiên nguy cơ đọng ẩm
Bồn rửa cần thoát hết nước, không tạo vũng tại đáy hoặc mặt bàn. Kiểm tra mối nối vòi, đường cấp, ống thoát, bẫy nước, tấm chắn bắn, mặt dưới chậu và khu vực sát tường. Dấu ố, mùi, cặn, silicone đổi màu hoặc nước rò là tín hiệu cần xử lý.
Nếu dùng cảm biến hoặc van chân, kiểm tra thời gian đáp ứng và khả năng vệ sinh bộ phận điều khiển. Xà phòng, dung dịch sát khuẩn và khăn lau phải được bố trí sao cho không tạo dòng chảy ngược hoặc làm bắn nước sang vùng sạch. Chế độ vệ sinh cần bao phủ cả vùng ít nhìn thấy dưới chậu.
8. Ghế bước qua và thiết bị phòng thay đồ
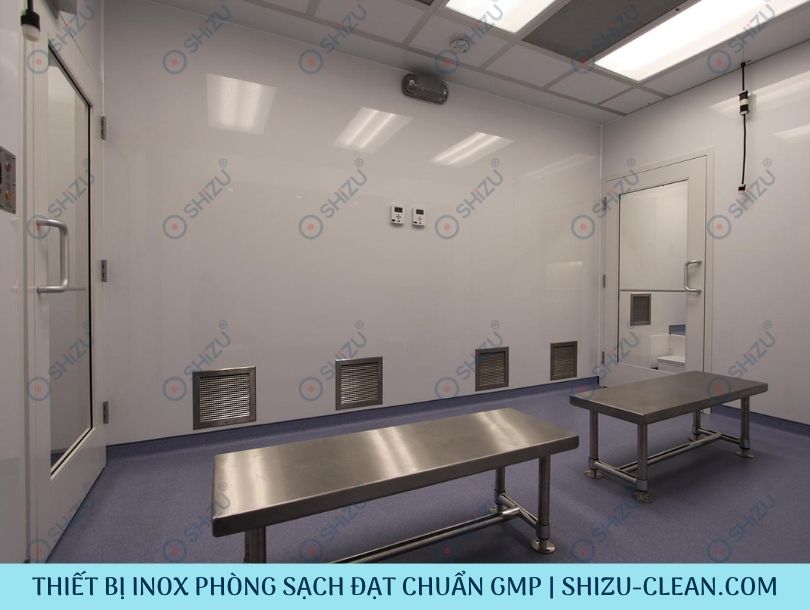
Ghế bước qua không chỉ là chỗ ngồi mà còn hỗ trợ phân định phía bẩn và phía sạch trong quy trình thay trang phục. Kiểm tra vị trí ghế có còn phù hợp với SOP, nhân sự có bước qua đúng hướng và giày sạch/bẩn có bị đặt lẫn hay không. Các hộc, thanh giằng và mặt dưới phải tiếp cận được để vệ sinh.
Giá treo quần áo cần đủ khoảng cách để trang phục không chạm sàn, tường hoặc chen chúc. Móc treo, đầu ống và thanh ngang không được có cạnh sắc làm rách trang phục. Nếu có tủ quần áo tích hợp HEPA, cần rà soát tình trạng lọc, chênh áp hoặc lưu lượng theo yêu cầu thiết kế, cùng hồ sơ bảo trì liên quan.
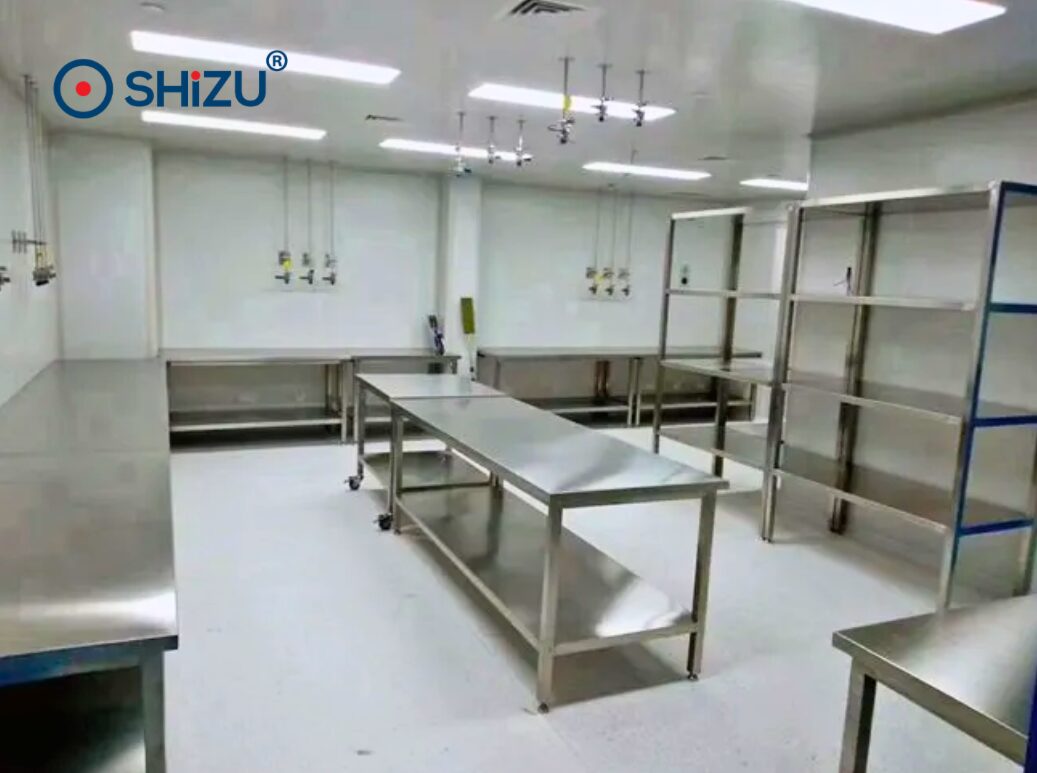
9. Bàn thao tác, kệ và tủ inox
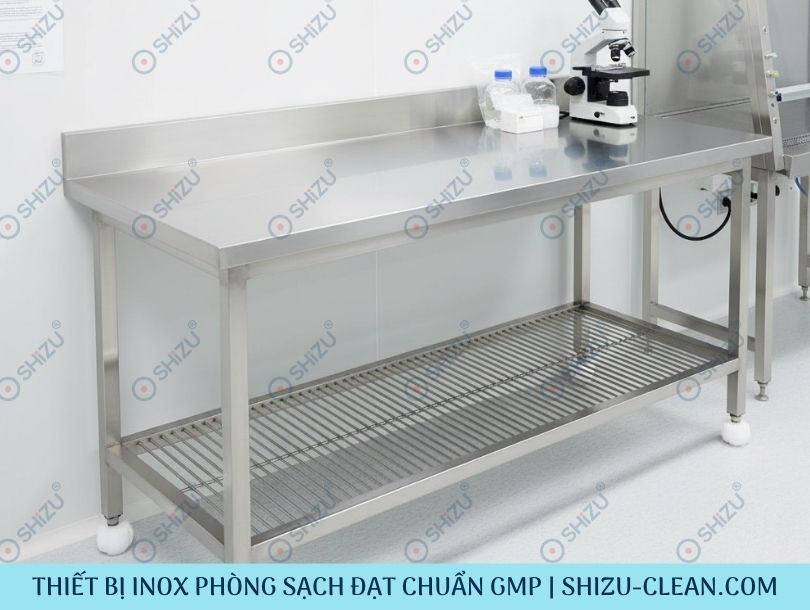
Đối với bàn thao tác, kiểm tra tải trọng, độ võng, rung, độ ổn định và khoảng hở với tường. Nếu bàn tiếp xúc bao bì hoặc bán thành phẩm, cần rà soát rủi ro lẫn chéo và cách phân định dụng cụ. Mặt dưới thường bị bỏ sót trong SOP nhưng lại có gân tăng cứng, bulông và mối ghép.
Kệ inox cần có khoảng cách tầng phù hợp để làm sạch và tránh đặt vật tư trực tiếp sát sàn. Tủ inox cần kiểm tra ray, bản lề, gioăng, khe cửa, nóc và chân tủ. Không nên để vật tư vượt tải, che kín đường hồi gió hoặc tạo vùng không thể vệ sinh phía sau.
Tham khảo danh mục thiết bị inox phòng sạch và bài giải thích thiết bị inox phòng sạch GMP là gì để xây dựng yêu cầu kỹ thuật phù hợp từ giai đoạn mua hàng.
10. Đối chiếu SOP vệ sinh với cấu tạo thực tế
Một lỗi phổ biến là SOP chỉ ghi “lau toàn bộ bề mặt” nhưng không mô tả thứ tự, dụng cụ, hóa chất, thời gian tiếp xúc và các vị trí khó tiếp cận. Hãy cùng nhân viên thực hiện một chu kỳ vệ sinh thực tế và quan sát:
- Khăn hoặc cây lau có chạm được mặt dưới và góc sâu không?
- Có phải tháo bộ phận nào; tháo bằng dụng cụ gì; có nguy cơ lắp sai không?
- Dung dịch có đọng trong ray, hộc, chân hoặc bánh xe?
- Thời gian tiếp xúc hóa chất có được duy trì?
- Sau vệ sinh, ai kiểm tra và tiêu chí chấp nhận là gì?
- Khăn bẩn được đổi theo nguyên tắc nào để tránh phát tán chéo?
Nếu SOP không thể thực hiện đúng vì thiết kế, cần xem xét thay đổi thiết bị hoặc phương pháp. Không nên giải quyết bằng cách yêu cầu nhân viên ký xác nhận cho một thao tác thực tế không khả thi.
11. Hồ sơ cần chuẩn bị trước đánh giá
Tùy mức độ quan trọng của thiết bị, bộ hồ sơ có thể gồm:
- URS hoặc yêu cầu kỹ thuật được phê duyệt.
- Bản vẽ, thông số, hướng dẫn sử dụng và bảo trì.
- Hồ sơ vật liệu theo yêu cầu hợp đồng/dự án.
- Biên bản FAT, SAT, bàn giao hoặc nghiệm thu.
- Đánh giá rủi ro và phân loại mức độ quan trọng.
- SOP vệ sinh, vận hành và bảo trì.
- Hồ sơ đào tạo nhân viên liên quan.
- Nhật ký vệ sinh, kiểm tra và bảo trì.
- Danh sách phụ tùng, vật tư thay thế và tình trạng tồn kho.
- Hồ sơ thay đổi, sửa chữa, sai lệch và CAPA nếu có.
Không nhất thiết mọi bàn ghế đều cần bộ tài liệu giống một thiết bị sản xuất phức tạp. Mức tài liệu phải tương xứng với rủi ro và hệ thống chất lượng của nhà máy. Điều quan trọng là danh mục nhất quán, có người chịu trách nhiệm và truy xuất được bằng chứng phù hợp.
12. Tự thanh tra bằng phương pháp “quan sát – chạm – mô phỏng”
Quan sát: dùng ánh sáng tốt, nhìn từ trên xuống dưới và từ sạch sang bẩn. Chạm: dùng găng hoặc khăn trắng kiểm tra góc khuất, nhưng phải tuân thủ kiểm soát nhiễm của khu vực. Mô phỏng: yêu cầu nhân sự thực hiện đúng thao tác sử dụng và vệ sinh để phát hiện điểm bất tiện hoặc bước chỉ tồn tại trên giấy.
Nên chụp ảnh có mã thiết bị, ghi vị trí chính xác và phân loại phát hiện. Tránh danh sách chung chung như “bàn inox bẩn”; thay vào đó ghi “mặt dưới bàn BI-023, góc phải phía tường, có khe hở giữ cặn; SOP VS-04 chưa mô tả vị trí này”. Cách ghi cụ thể giúp CAPA có thể thực hiện và kiểm tra hiệu lực.
Phân loại phát hiện để ưu tiên khắc phục
| Mức ưu tiên nội bộ | Ví dụ | Hành động |
|---|---|---|
| Cao | Gỉ/rỗ tại vùng tiếp xúc; nước đọng; chi tiết lỏng có thể rơi; thiết bị gây giao cắt sạch–bẩn | Cô lập hoặc kiểm soát ngay, đánh giá ảnh hưởng, sửa chữa/thay thế |
| Trung bình | Khe khó vệ sinh; SOP thiếu vị trí; bánh xe mòn; nhãn nhận diện không rõ | Lập CAPA với thời hạn và người phụ trách |
| Thấp | Xước nhẹ không giữ bẩn; bố trí chưa tối ưu nhưng vẫn kiểm soát được | Theo dõi, cải tiến trong kế hoạch bảo trì |
Đây là cách ưu tiên quản lý nội bộ, không phải phân loại chính thức cho mọi cơ quan đánh giá. QA cần áp dụng hệ thống phân loại sai lệch và đánh giá rủi ro của chính nhà máy.
Checklist riêng cho 5 nhóm thiết bị thường gặp
Bàn thao tác inox
- Mặt bàn phẳng, ổn định, không võng hoặc rung.
- Mặt dưới và gân tăng cứng không giữ nước/bụi.
- Mối hàn, mép chấn và chân tăng chỉnh nguyên vẹn.
- Khoảng hở đủ vệ sinh, không cản luồng gió.
Ghế bước qua
- Vị trí đúng ranh giới sạch–bẩn.
- Không có cạnh sắc, đầu ống hở hoặc hộc khó lau.
- Chịu tải tốt, không lung lay.
- SOP thay đồ phản ánh đúng cách sử dụng thực tế.
Giá/tủ quần áo
- Trang phục không chạm sàn hoặc tường.
- Không có móc, đầu ống gây rách trang phục.
- Mật độ treo phù hợp, dễ làm sạch.
- Nếu có HEPA: hồ sơ kiểm tra/bảo trì phù hợp thiết kế.
Xe đẩy inox
- Phân vùng sử dụng và nhãn nhận diện rõ.
- Bánh, càng, trục, phanh sạch và không gỉ.
- Mặt dưới, tay đẩy, góc khung không giữ bẩn.
- Tải trọng và kích thước phù hợp cửa/pass box/buồng hấp.
Bồn rửa inox
- Thoát hết nước, không rò và không có mùi bất thường.
- Mặt dưới, vòi, ống thoát, bẫy nước vệ sinh được.
- Không bắn nước sang vùng sạch hoặc vật tư.
- Điều khiển cảm biến/chân đạp hoạt động ổn định.
Những câu hỏi đoàn đánh giá có thể đặt ra
- Tại sao nhà máy chọn vật liệu này cho vị trí này?
- Thiết bị được đưa vào sử dụng và nghiệm thu như thế nào?
- Ai chịu trách nhiệm vệ sinh và kiểm tra tình trạng?
- Làm sao bảo đảm mặt dưới, bánh xe và khe khuất được làm sạch?
- Khi phát hiện gỉ hoặc hư hỏng, quy trình xử lý là gì?
- Thiết bị đã từng sửa hoặc đổi vị trí chưa? Hồ sơ ở đâu?
- Hóa chất vệ sinh có tương thích vật liệu không?
- Nhà máy xác nhận hiệu quả vệ sinh bằng cách nào?
Đội ngũ nên trả lời bằng quy trình và bằng chứng thực tế, không học thuộc câu chữ. Khi nhân viên hiểu vì sao cần kiểm soát, câu trả lời sẽ nhất quán hơn và hành vi hằng ngày cũng tốt hơn.
Kế hoạch rà soát 7 ngày trước đánh giá GMP
- Ngày 1: xuất danh mục thiết bị theo phòng và người phụ trách.
- Ngày 2: kiểm tra vật liệu, bề mặt, mối hàn và kết cấu.
- Ngày 3: kiểm tra bánh xe, chân, phụ kiện, vùng có nước.
- Ngày 4: quan sát một chu kỳ sử dụng và vệ sinh thực tế.
- Ngày 5: đối chiếu SOP, hồ sơ bảo trì, thay đổi và đào tạo.
- Ngày 6: hoàn tất sửa chữa nhanh, vệ sinh và chụp bằng chứng.
- Ngày 7: walk-through liên phòng với QA, kỹ thuật và sản xuất.
Không nên che lỗi tạm thời chỉ để vượt qua ngày đánh giá. Mục tiêu là đưa thiết bị về trạng thái kiểm soát bền vững, đồng thời mở CAPA phù hợp cho hạng mục chưa thể xử lý ngay.
Khi nào nên sửa, khi nào nên thay mới?
Sửa chữa phù hợp khi hư hỏng cục bộ, vật liệu nền còn tốt, thiết kế tổng thể vẫn đáp ứng và có thể hoàn thiện bề mặt đúng yêu cầu. Nên cân nhắc thay mới khi thiết bị bị ăn mòn lan rộng, kết cấu rỗng không thể làm sạch, nhiều góc chết, tải trọng không còn an toàn hoặc chi phí sửa gần bằng thiết bị mới.
Trước khi đặt hàng, hãy xây URS dựa trên lỗi đã gặp và điều kiện vận hành thực tế. SHiZU có thể khảo sát, lên bản vẽ, gia công theo kích thước và phối hợp FAT/SAT theo phạm vi thống nhất. Tham khảo thêm dịch vụ gia công thiết bị inox phòng sạch theo yêu cầu.
Cần rà soát hoặc nâng cấp thiết bị inox trước kỳ đánh giá GMP?
SHiZU CLEANROOM hỗ trợ khảo sát hiện trạng, đề xuất cấu hình, gia công bàn, tủ, kệ, xe đẩy, ghế bước qua, bồn rửa và thiết bị inox theo mặt bằng nhà máy. Liên hệ Ms. Thương – 0947 256 931 để gửi hình ảnh, bản vẽ và yêu cầu kỹ thuật.
Xem thêm hệ sinh thái tại SHiZU Việt Nam, SHiZU Inox, Cleanroom Vietnam và Phòng sạch công nghiệp.
Câu hỏi thường gặp
Thiết bị inox 304 có mặc nhiên đạt GMP không?
Không. Mác inox chỉ là một phần. Thiết kế vệ sinh, mối hàn, bề mặt, khả năng làm sạch, vị trí lắp đặt và hệ thống hồ sơ đều ảnh hưởng mức độ phù hợp.
Có bắt buộc mọi thiết bị phải dùng inox 316 không?
Không. Lựa chọn 304 hay 316/316L cần dựa trên môi trường, hóa chất, nguy cơ ăn mòn, mức tiếp xúc và URS. Dùng vật liệu cao hơn nhưng thiết kế kém vẫn không giải quyết được rủi ro.
Có cần đo độ nhám cho mọi bàn, tủ và xe đẩy?
Tùy yêu cầu kỹ thuật và đánh giá rủi ro của nhà máy. Nếu URS quy định giá trị độ nhám, cần có phương pháp xác nhận phù hợp. Không nên áp một con số cho mọi thiết bị mà không xét mục đích sử dụng.
Mối hàn đổi màu có phải luôn không đạt?
Cần đánh giá mức độ, vị trí, hoàn thiện bề mặt và nguy cơ ăn mòn/giữ bẩn. Không nên chỉ đánh giá bằng màu sắc; hãy đối chiếu tiêu chí nghiệm thu và yêu cầu sử dụng.
Nên kiểm tra thiết bị inox bao lâu một lần?
Tần suất nên dựa trên rủi ro, mức sử dụng, môi trường và lịch bảo trì. Ngoài kiểm tra định kỳ, cần kiểm tra sau sửa chữa, di chuyển, thay đổi công năng hoặc khi xuất hiện dấu hiệu gỉ, lỏng, đọng nước.
Checklist này có thay thế tự thanh tra GMP không?
Không. Đây là công cụ tập trung vào thiết bị inox. Tự thanh tra GMP vẫn phải bao phủ hệ thống chất lượng, nhân sự, nhà xưởng, thiết bị, vệ sinh, hồ sơ, sản xuất, kiểm nghiệm và các yêu cầu áp dụng khác.
Kết luận
Một checklist tốt phải đi xa hơn câu hỏi “có phải inox 304 hay không”. Hãy rà soát vật liệu, thiết kế vệ sinh, tình trạng thực tế và bằng chứng quản lý. Ưu tiên các điểm có nguy cơ tiếp xúc sản phẩm, đọng nước, giữ bẩn, phát sinh hạt hoặc làm sai luồng sạch–bẩn. Khi QA, kỹ thuật, sản xuất và vệ sinh cùng đi hiện trường, nhà máy sẽ phát hiện được nhiều vấn đề hơn và xây CAPA thực tế hơn.